Hva er induksjonsgløding?
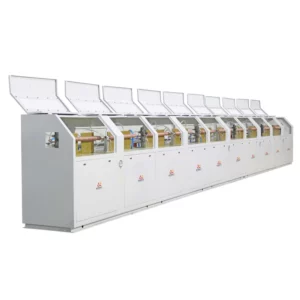
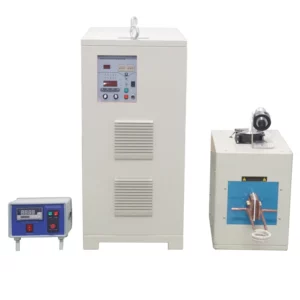
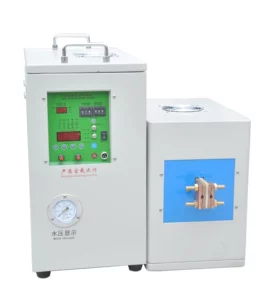
Induksjonsgløding er en del av induksjonsoppvarming. Hensikten med induksjonsgløding er å endre metallmaterialets hardhet, seighet og indre spenning for å oppnå de beste materialegenskapene. Hovedfordelen med induksjonsgløding er at arbeidsstykket kan varmes opp på en målrettet og repeterbar måte for alltid å sikre samme resultat. Fordi varme genereres direkte i arbeidsstykket gjennom vekslende elektromagnetisk felt under induksjonsglødingen, kan prosessen styres svært nøyaktig og høy effektivitet kan oppnås gjennom effektiv bruk av energi. Dette sikrer jevn varmefordeling og inntrengningsdybde av arbeidsstykket. I induksjonsglødingsprosessen er det ingen plutselig avkjøling med vann eller kjølevæske som ved induksjonskjøling, men temperaturen på arbeidsstykket reduseres sakte. Hele oppvarmingsprosessen er kontaktløs og kort.
Hvorfor bruke induksjonsgløding?
Metallets materialegenskaper kan forbedres meget nøyaktig og pålitelig ved induksjonsgløding. Induksjonsgløding brukes hovedsakelig til mykgjøring av gløding og spenningsavlastende gløding, som har store fordeler sammenlignet med den tradisjonelle prosessen. Ved induksjonsgløding kan urenheter i materialet fjernes ved varmebehandling under ren gløding.
- Ved induksjon kan glødingsprosessen redusere hardheten til stål, og forbedre plastisiteten, for å lette skjæring og kalddeformasjonsbehandling.
- Foredle korn, eliminer mikrostrukturdefekter forårsaket av støping, smiing og sveising, til og med mikrostrukturen og sammensetningen av stål, forbedre egenskapene til stål eller forberede mikrostrukturen til senere varmebehandling.
- Eliminer indre spenninger i stål for å forhindre deformasjon og sprekker.
Induksjonsgløding gir utmerket varmekontroll fordi prosessen kan reguleres perfekt med frekvens, kraft og (se lodding) induksjonsglødingstid i henhold til ønskede materialegenskaper. Dette sikrer ekstremt høy varmebehandlingskvalitet og repeterbarhet, noe som er spesielt viktig i masseproduksjon.
Hva er stålinduksjonsglødingsprosessene og anvendelsen?
Vanlige induksjonsglødingsprosesser inkluderer homogeniseringsgløding, fullstendig gløding, ufullstendig gløding, isotermisk gløding, sfæroidiseringsgløding, rekrystalliseringsgløding, spenningsavlastende gløding, og så videre.
| NO. | Glødemetoder | Hovedhensikt | Utglødningsprosessfunksjoner | Bruksområde |
|---|---|---|---|---|
| 1 | Diffusjonsgløding | Komposisjonsuniform | Varm opp til AC30 (150-200)℃, hold varmen lenge og avkjøl sakte | Stålstøping og smiing og valsedeler med komponentsegregering, etc. |
| 2 | Full gløding | raffinert organisering, redusere hardheten | Varm opp til AC30 (150-200) ℃, hold varmen lenge og avkjøl sakte | Støpe-, sveisedeler og smiing og rullende deler av middels karbonstål og middels karbonlegert stål. |
| 3 | Delvis gløding | Forfin strukturen, reduser hardheten | Varm opp til Acl 10 (40-60) ℃ og avkjøl sakte etter varmekonservering | Smidde og valsede deler av middels og høyt karbonstål og lavlegert stål, etc. (graden av mikrostrukturforfining er lavere enn full gløding) |
| 4 | Isotermisk utglødning | Forfin strukturen, reduser hardheten og forhindrer hvite flekker | Oppvarming til Ac3 + (30 - 50) ℃ (hypereutectoid stål) eller Acl + (20 - 40) ℃ (eutectoid stål og hardhet, hindre generering av eutectoid stål), hold en viss tid, og avkjøl deretter til litt lavere enn Ar1 isotermisk transformasjon, og deretter luftkjøling (luftkjøling) | Middels karbonlegert stål og noen høylegert stål tunge støpegods, smiing og stansedeler, etc. (mikrostruktur og hardhet er mer jevn enn full gløding) |
| 5 | Spheroidiserende gløding | Karbidsfærifisering, reduserer hardheten, forbedrer plastisiteten | Oppvarming til Acl + (20 - 40) ℃ eller Acl for å redusere hardhet, øke - (20 - 30) ℃, etter varmekonservering isotermisk kjøling eller direkte langsom avkjøling | Dyse- og lagerståldeler. Konstruksjonsstål kaldekstruderte deler |
| 6 | Rekrystalliseringsgløding eller mellomgløding | Eliminering av arbeidsherding | Oppvarming til Ac1 – (50-150)℃, luftkjøling etter varmekonservering | Kalddeformert stål og ståldeler |
| 7 | Annullering av stressavlastning | Lindring av indre stress | Oppvarming til Ac1 – (100-200) C, etter varmekonservering, luftkjøling eller ovnskjøling til 200-300 ℃, og deretter luftkjøling | Germanium ståldeler, sveisedeler og smideler |
Tags:til salgs, induksjon annealing, induksjonsglødningsvarmer, induksjonsglødemaskin, induksjons varmebehandling, Induksjonsvarmer, induksjonsoppvarming, induksjonsoppvarmingsmaskin, KETCHAN, KETCHAN Electronic, Produsenter, rørgløding, pris, Leverandører, rørgløding, trådglødning, Zhengzhou KETCHAN, Zhengzhou KETCHAN Electronic
- Du kan besøke Zhengzhou KETCHAN electronic Co.,ltd Youtube videorom for mer. Takk.