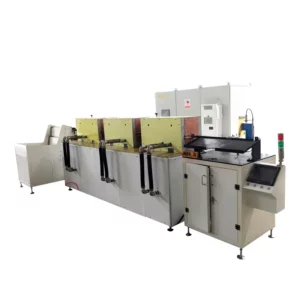
Hva er induksjonssmiing?
Kjerneprinsippet for induksjonssmiingsovn er å konvertere strømfrekvens 50HZ AC til middels frekvens (300HZ-20khz). Den trefasede vekselstrømmen likerettes til likestrøm, deretter endres likestrømmen til justerbar mellomfrekvensstrøm gjennom en frekvenskonverteringsenhet, og mellomfrekvensvekselstrømmen flyter gjennom kondensatoren og induksjonsspolen, og skaper tette magnetiske feltlinjer i induksjonsspolen, og kutt metallmaterialet som er plassert i induksjonsspolen, og skaper en stor virvelstrøm i metallmaterialet, som også har noen egenskaper til mellomfrekvensstrøm. Det er varmen som genereres av strømmen av metallets egne frie elektroner gjennom et resistivt metalllegeme.
Hva er komponentene i induksjonssmiovn?
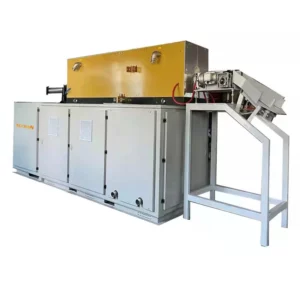
Produksjonslinjen for induksjonssmiing av elektrisk ovn består hovedsakelig av følgende fire deler:
- Automatisk fôringsenhet: den består av en oppbevaringsplattform, snurstativ og mater.
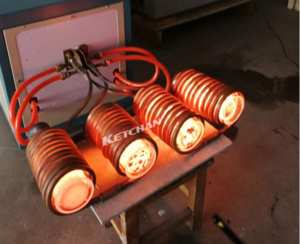
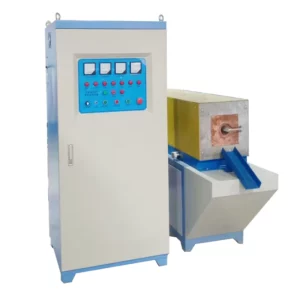
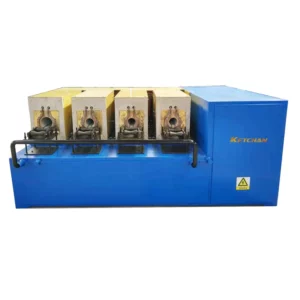
- Middels frekvens induksjonssmiovn: den er sammensatt av en middels frekvens induksjonsvarmestrømforsyning, induksjonsvarmer, kondensatorskap og ramme.
- Automatisk blanking enhet: hovedsakelig sammensatt av blanking punch og blanking kombinasjonsform.
- Elektrisk system: hovedsakelig sammensatt av infrarød temperaturmåleenhet, frekvensomformingshastighetsreguleringsenhet og andre kontrollkretser.
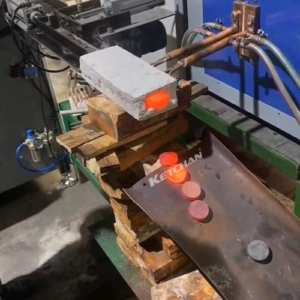
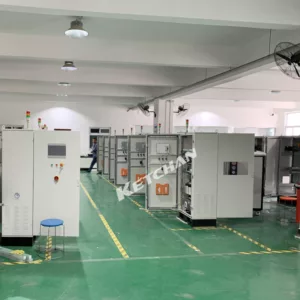
Automatisk induksjonssmiovnsutstyr , det komplette induksjonssmisystemet består av: en mediumfrekvent induksjonsvarmestrømforsyning, kapasitansskap, induksjonssmiinduktor, automatisk matingsstativ, lossestativ og kontrollskap.
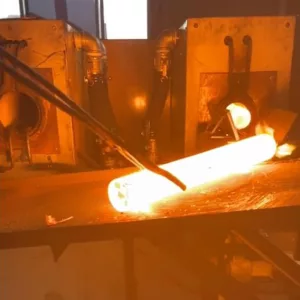
Strømforsyningen for mellomfrekvens induksjonssmiing bruker en delt strukturdesign, og strømforsyningsskapet er et GGD-standardskap. Den kompakte designen til kapasitansskapet og induktoren forbedrer oppvarmingseffektiviteten. Rimelig kontroll av avstanden mellom induktoren og varmeringen forkorter eksponeringstiden til den rødglødende stangen i luften, reduserer oksidhuden på stangen og reduserer energiforbruket. I henhold til prosessparametrene som er satt av brukeren, kontrolleres hastigheten på overføringsmekanismen automatisk. Når det ikke er noe arbeidsstykke i induktoren, reduserer det automatiske kontrollsystemet automatisk utgangseffekten til strømforsyningen for mellomfrekvens induksjonssmiing. Når arbeidsstykket kommer inn i induktoren, øker det automatiske kontrollsystemet automatisk utgangseffekten til strømforsyningen for mellomfrekvens induksjonsvarme.
Hva er bruksfelt for induksjonssmiing?
Induksjonsvarmesmiing, som et nytt emne, har blitt brukt de siste 30 årene. I dagens energimangel er dens betydning spesielt fremtredende, teknologien forbedres raskt, og dens bruk av stadig mer omfattende. Induksjonsvarmeteknologi har blitt utviklet i Kina siden reformen og åpningen, og søknadsutsiktene er svært lovende.
- Induksjonssmiing oppvarming: brukes til stålrundstål, firkantstål og stålplatediatermi, og induksjonsoppvarming, online induksjonsoppvarming, lokal induksjonsvarmesmiing, online induksjonssmiing av metallmaterialer (som presisjonssmiing av tannhjul, halvakslede koblingsstenger, lagre, etc. .), ekstrudering, varmvalsing, oppvarming før skjæring, sprayoppvarming, termisk montering og generell induksjonstempering, induksjonsgløding, induksjonstempering av metallmaterialer, etc.
- Induksjons varmebehandling: hovedsakelig for akselen (rett aksel, reduksjonsaksel, kamaksel, veivaksel, giraksel, etc.); Gear, hylse, ring, skive, maskinverktøyskrue, styreskinne, plan, kulehode, maskinvareverktøy og andre maskineri (bil, motorsykkel) deler av overflaten induksjonsvarmebehandling og metallmateriale samlet induksjonskjøling og herding, gløding, herding og så videre.
Hvorfor bruke induksjonssmiing?
Det første er lavt energiforbruk. Den faktiske varmeeffektiviteten ved oppvarming av billet i induksjonssmelteovner og induksjonssmiovner kan nå 65 % ~ 75 %, mens den i flammeovner og forskjellige kammerovner bare er omtrent 30 %.
- Sammenlign med den tradisjonelle induksjonsoppvarmingsmetoden. Den har de åpenbare fordelene med miljøvern, energisparing, praktisk drift og lav arbeidsintensitet.
- Sammenlignet med SCR hvis energisparingen er 10-30 %, ingen harmonisk interferens til strømnettet.
- Sammenlignet med motstandsovn er energibesparelsen 50-60%.
- Produktet har fordelene med rask induksjonsoppvarming, jevn induksjonsoppvarming, ingen oksidasjonslag, god kvalitet og så videre.
- Induksjonsspolen er isolert av en transformator, noe som er veldig trygt.
- Miljøvern: ingen forurensning, støy og støv.
- Sterk tilpasningsevne: den kan varme opp arbeidsstykket med forskjellig form.
- Induksjonssmiingsutstyret opptar et lite område, mindre enn to kvadratmeter, praktisk for kunder å maksimere bruken av produksjonsplass.
Hvordan velge det passende induksjonssmiingssystemet?
Hvordan velge riktig induksjonssmiovn , hovedsakelig basert på følgende aspekter:
- Formen og størrelsen på arbeidsstykket som varmes opp
Det store arbeidsstykket, stangmaterialet eller det faste materialet bør velges relativt stor kraft, lavfrekvent induksjonsoppvarmingsutstyr; Lite arbeidsstykke, rør, plate, utstyr, etc., velg induksjonsvarmemaskinen med lav relativ effekt og høy frekvens.
- Dybde og område som skal varmes opp
Dyp induksjonsvarmedybde, stort område, samlet induksjonsoppvarming, bør velge stor kraft, lavfrekvent induksjonsvarmemaskin; Grunn oppvarmingsdybde, lite areal, lokal oppvarming, utvalg av relativt liten effekt, høyfrekvent induksjonsvarmesystem.
- Oppvarmingshastighet
Hvis oppvarmingshastigheten er høy, bør induksjonssmiovnen med relativt stor effekt og relativt høy frekvens velges.
- Induksjonssmimaskinen fortsetter å virke
Kontinuerlig arbeidstid er lang, relativt velg induksjonsvarmeovnen med litt større effekt.
- Avstand mellom induksjonsspolen og maskinen
Lang tilkobling, selv bør bruke den vannkjølte kabelforbindelsen, bør velge en stor kraft induksjon smiing ovn.
- De teknologiske kravene
Generelt sett velger induksjonsslokking, induksjonssveising og andre prosesser relativt lite kraft, høyfrekvent induksjonsoppvarmingsutstyr. Induksjonsglødning, induksjonstempering og andre induksjonsoppvarmingsprosesser bør velge utstyr for induksjonsoppvarming med stor effekt, lavfrekvente. Varm smiing, rød blanking, smelting, etc., trenger god effekt diatermieffekt, må deretter velge induksjonsvarmemaskinen med stor kraft og lav frekvens.
- Arbeidsstykkemateriale for induksjonsoppvarming
Metallmaterialer med høye smeltepunkter må velge høyeffekts induksjonsoppvarmingsutstyr, lave smeltepunkter må velge laveffekts induksjonsvarmemaskiner, lav resistivitetsbehov for å velge høyeffektsutstyr, og høyresistivitetsbehov for å velge laveffekt induksjonsvarmesystem.
Hva er fremtiden for induksjonssmiing?
Med utviklingen av markedets etterspørsel, utviklingen av induksjonsoppvarmingsmaskin viser at strømforsyningen blir høyfrekvent med den store kapasiteten til elektronisk induksjonssmiing strømforsyning, og kontrollsimulering av elektroniske teknologienheter utvikler seg til digitalisering og automatisk kontroll til intelligens. Utviklingstrenden av induksjonsvarmemaskiner har følgende egenskaper:
(1). Induksjonsvarmemaskin har en tendens til å være høyfrekvent og stor kapasitet
Tyristoren brukes hovedsakelig i middels frekvens induksjonsvarmestrømforsyning. Superlydsegmentet bruker hovedsakelig IGBT; Høyfrekvensbåndet var tidligere SIT, og MOSFET-strømforsyningen er nå hovedsakelig utviklet. Strømforsyninger som bruker IGBT har også begynt å dukke opp. Behovet for høyfrekvent induksjonsvarmestrømforsyning føder nye kraftenheter som igjen fremmer utviklingen av høyfrekvente induksjonsvarmesystemer. Induksjonsvarmeutstyr med stor kapasitet, for eksempel titalls megawatt, hundrevis av megawatt, kan oppnås.
(2). Induksjonsvarmemaskiner har en tendens til mekanisering, automatisering
I de siste årene, med den raske utviklingen av mekatronikk, har datamaskiner, informasjon og kontroll, utstyrsautomatisering, nye materialer, ny teknologi, støping, smiing og varmebehandlingsprosesser en tendens til å være digitale, presise. Etterspørselstrenden som gjenspeiles i oppvarming er digital produksjon i støpe- og smiingsprosessen, inkludert oppvarmings- og smelteutstyr; Støping og smiing av korte prosessproduksjonskrav for å redusere ressursavfall; Produksjon av store støpegods og smiing krever industriell energisparing; Renere produksjon under automatisk kontroll.
Derfor har induksjonsvarmeutstyr, med sine energisparende og miljøvennlige egenskaper, en etterspørsel fra markedet i stor skala, og automatisering og kontroll har blitt en intelligent utviklingstrend.
Tags:aluminiumssmiing, automatisk smiing, billetsmiing, kobbersmiing, til salgs, høyfrekvent smiing, varm smie, varm smiing, induksjon smiing, utstyr for smiing av induksjon, induksjon smi ovn, smedemaskin for induksjon, Induksjonsvarmer, induksjonsoppvarming, induksjon oppvarming smede, induksjonsvarmesmiing, induksjonsoppvarmingsmaskin, KETCHAN, KETCHAN Electronic, Produsenter, pris, stålsmiing, Leverandører, Zhengzhou KETCHAN, Zhengzhou KETCHAN Electronic
- Du kan besøke Zhengzhou KETCHAN electronic Co.,ltd Youtube videorom for mer. Takk.