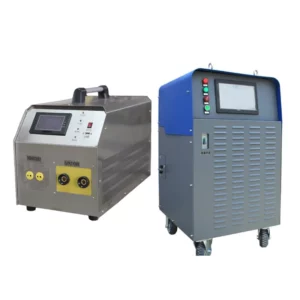
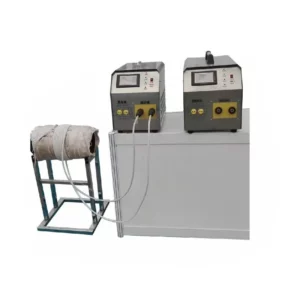
Hva er induksjonsforvarming?
Sveising av viktige komponenter, legert stål og tykke deler krever induksjonsforvarming før sveising. Prosessmiddelet for å varme opp hele sveisedelen eller en del av sveiseområdet før sveising kalles forvarming. Prosessen med å varme opp hele sveisedelen eller delen av sveiseområdet før sveising kalles induksjonsforvarmingsprosessen.
For stål med høy sveisestyrke og herdingstendens, materialer med spesielt god varmeledningsevne, og sveisedeler med stor tykkelse, og når omgivelsestemperaturen rundt sveiseområdet er for lav, er det ofte nødvendig å gjøre sveisedelene induksjonsforvarming før sveising. Hovedformålet med induksjonsforvarming er å redusere kjølehastigheten til sveiseskjøten. Induksjonsforvarming kan ikke bare redusere kjølehastigheten, men påvirker heller ikke oppholdstiden ved høye temperaturer, noe som er ideelt. Derfor, når man sveiser kobber med en herdetendens, er det viktigste teknologiske tiltaket for induksjonsforvarmingsmaskinen å redusere kjølehastigheten og herdingstendensen i stedet for å øke trådenergien.
Når det utføres flerlags- og flerpasssveising på sveisen, kalles den laveste temperaturen på frontsveisen mellomlagstemperaturen når sveisingen avsluttes. For materialer som krever induksjonsforvarmingssveising, når flerlagssveising er nødvendig, bør mellomlagstemperaturen være lik eller litt høyere enn induksjonsforvarmingstemperaturen. Hvis mellomlagstemperaturen er lavere enn induksjonsforvarmingstemperaturen, bør den forvarmes på nytt.
Hvorfor bruke induksjonsforvarming?
- Induksjonsforvarming kan redusere kjølehastigheten etter sveising. Det er fordelaktig å unnslippe det diffuse hydrogenet i sveisemetallet og unngå hydrogeninduserte sprekker. Samtidig reduserer det også sveiseforseglingen og herdenivået for varmepåvirket sone, motstanden mot sprekker i sveiset ledd forbedres.
- Induksjonsforvarming kan redusere sveisebelastningen. Temperaturforskjellen (også kjent som temperaturgradient) mellom sveisere i sveiseområdet kan reduseres ved jevn lokal eller hel induksjonsforvarming. På denne måten reduseres på den ene siden sveisespenningen, på den andre siden reduseres sveisetøyningshastigheten, noe som er gunstig for å unngå sveisesprekker.
- Induksjonsforvarming kan redusere den sveisede strukturens begrensningsgrad, det er spesielt opplagt å redusere begrensningen til vinkelleddet. Med økningen av induksjonsforvarmingstemperaturen avtar sprekkforekomsten.
Induksjonsforvarmingstemperatur og mellomlagstemperatur (Merk: når flerlags- og flerpasssveising utføres på sveisen, kalles den laveste temperaturen på frontsveisen mellomlagstemperatur når ettersveisingen er sveiset. For materialer som krever induksjonsforvarmingssveising , når flerlagssveising er nødvendig, bør mellomlagstemperaturen være lik eller litt høyere enn induksjonsforvarmingstemperaturen. Hvis mellomlagstemperaturen er lavere enn induksjonsforvarmingstemperaturen, bør den induksjonsforvarmes igjen.
I tillegg har jevnheten til induksjonsforvarmingstemperaturen i retning av stålplatetykkelse og i sveiseområdet en viktig effekt på å redusere sveisespenningen. Bredden på lokal induksjonsforvarming bør bestemmes i henhold til sveiserens begrensninger, vanligvis tre ganger veggtykkelsen rundt sveisesonen, og ikke mindre enn 150-200 mm. Hvis induksjonsforvarmingen ikke er jevn, vil ikke bare ikke redusere sveisespenningen, men vil øke sveisespenningen.
Hvordan finne den passende induksjonsforvarmingsløsningen?
Når du velger passende induksjonsforvarmingsutstyr, bør du hovedsakelig vurdere følgende aspekter:
- Det oppvarmede arbeidsstykkets form og størrelse.: Stort arbeidsstykke, stangmateriale, solid materiale, bør velges relativ kraft, lavfrekvent induksjonsoppvarmingsutstyr; Hvis arbeidsstykket er lite, rør, plate, gir osv., bør induksjonsforvarmingsutstyret med lav relativ effekt og høy frekvens velges.
- Dybden og området som skal varmes opp: Dyp oppvarmingsdybde, stort område, generell oppvarming, bør velge stor effekt, lavfrekvent induksjonsoppvarmingsutstyr; Grunn oppvarmingsdybde, lite område, lokal oppvarming, utvalg av relativt liten effekt, høyfrekvent induksjonsforvarmingsutstyr.
- Den nødvendige oppvarmingshastigheten: Hvis oppvarmingshastigheten er høy, bør induksjonsvarmeutstyret med relativt stor effekt og relativt høy frekvens velges.
- Utstyr kontinuerlig arbeidstid: Kontinuerlig arbeidstid er lang, relativt velg litt større kraftinduksjonsforvarmingsutstyr.
- Avstand mellom induksjonsvarmehodet og induksjonsmaskinen: Lang tilkobling, selv bruk av vannkjølt kabeltilkobling, bør være en relativt stor kraftinduksjonsforvarmingsmaskin.
Hva er induksjonsforvarmingsmaskinapplikasjonen?
I disse årene, ettersom teknologien endrer seg hele tiden, er induksjonsforvarmingsmaskiner mye brukt i alle slags bransjer. Vanligvis inkluderer de følgende feltene for induksjonsforvarming.
- Induksjonsforvarming: induksjonsforvarming for sveising, forvarming for belegg, forvarming for montering, induksjonsforvarming for form, induksjonsforvarming for skipsdekk.
- Post-sveis induksjon varmebehandling: post-sveis varmebehandling av trykkbeholder, kjele, rull, ventil, rør og andre metalldeler.
- Middels induksjonsvarme og isolasjon: Råoljerørledning, induksjonsforvarming av vannrørledninger, oppvarming av reaktiv gassrørledning, tørking av tre, tørking av metall og så videre.
Induksjonsforvarmingsutstyret brukes i petrokjemisk industri , olje- og gassrørledninger, luftfart, skipsbygging, stål, kjeler, skipsbygging, trykkbeholdere, stålrammekonstruksjoner, jernbaner, broer, gruvekonstruksjon, bilproduksjon, kjernekraft, gruveindustri, etc.
Tags:Luftkjølt varmeapparat, luftkjølende induksjonsvarmer, luftkjøling induksjon oppvarming, luftkjøling induksjonsvarmesystem, induksjonsmaskin for luftkjøling, luftkjøling PWHT, Luftkjølt induksjonssystem, Elektriske luftvarmere, til salgs, Høyfrekvent lodding, Høyfrekvenssveising, Induksjon lodding, Induksjonsvarmer, induksjonsoppvarming, induksjonsoppvarmingsmaskin, induksjon rørledning oppvarming, Induksjon Post Weld Varmebehandlingsmaskin, induksjon forvarming rørledning, induksjonsforvarmingssystem, induksjons sveising, induksjons sveisemaskin, KETCHAN, KETCHAN Electronic, Produsenter, rørledningsvarmesystem, Varmebehandling etter sveis, Post Weld Varmebehandlingsmaskin, forvarm induksjonssveising, forvarme sveising, pris, PWHT, Leverandører, Zhengzhou KETCHAN, Zhengzhou KETCHAN Electronic
- Du kan besøke Zhengzhou KETCHAN electronic Co.,ltd Youtube videorom for mer. Takk.
Relatert kunnskap

Elektromagnetisk induksjonsoppvarming for støpeformer
Induksjonsoppvarming av støpeformer er en teknikk som er mye brukt i plastsprøytestøping og metallforming. Det innebærer å bruke elektromagnetiske felt for å generere varme direkte i formoverflaten,

Termisk fjerning og installasjon av gir og aksler
Elektromagnetisk oppvarming er ideell for montering eller separering av tettsittende deler som gir og aksler. Den muliggjør presis og målrettet oppvarming, noe som minimerer skader på omkringliggende områder.

Bolt termisk installasjon og mutter termisk fjerning med induksjonsvarme
Grunnleggende teori: termisk ekspansjon og sammentrekning av festemidler Arbeidsprinsipp: Induksjonsoppvarming er en prosess som bruker elektromagnetisk induksjon for å generere varme i et ledende materiale, for eksempel en bolt

Varmekonservering av stor rørledningssylinder etter sveising
Varmekonservering, eller post-weld varmebehandling (PWHT), er avgjørende for store rørledningssylindre etter sveising. Denne prosessen involverer kontrollert oppvarming og avkjøling for å lindre gjenværende spenninger, redusere hardhet og forbedre
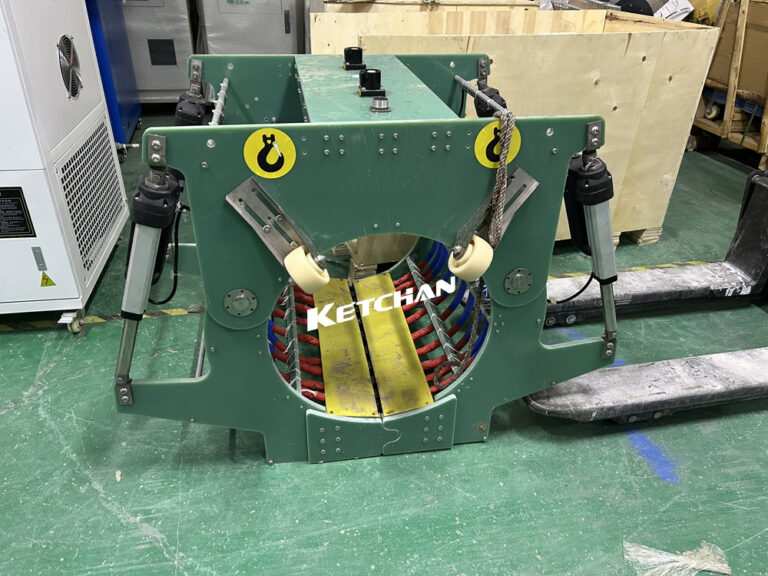
Åpningsbare induksjonsvarmespoler for varmebehandling av rørledninger før og etter sveising
Hvorfor er ettersveisingsvarmebehandling (PWHT) nødvendig for sveising av olje- og gassrørledninger? Ettersveisingsvarmebehandling (PWHT) er viktig ved sveising av olje- og gassrørledninger av følgende grunner:

Elektromagnetisk induksjonsforvarming av vindturbinsjakter
Elektromagnetisk induksjonsforvarming av vindturbinaksler 2 Elektromagnetisk induksjonsforvarming er en teknikk for oppvarming av vindturbinaksler og gir før videre bearbeiding eller montering. Denne metoden bruker elektromagnetisk

Montering og demontering av motorer og rotorer
Induksjonsoppvarming er en svært effektiv metode for både installasjon og fjerning av motorer og rotorer. Installasjon Forvarming: Motoren eller rotoren forvarmes ved hjelp av en induksjonsvarmer, noe som forårsaker

Kalsinering av industrielt farlig avfall ved induksjonsoppvarming
Hvilket industrielt farlig avfall kan behandles ved induksjonsoppvarming? Kalsinering med induksjonsoppvarming kan behandle en rekke industrielt farlig avfall, inkludert: Metallslam: Avfall som genereres fra metallbearbeiding

Induksjonsoppvarming Varm montering av akselhode
Induksjonsvarmemontering av akselhoder er en prosess hvor en induksjonsvarmer brukes til å forvarme akselhodet før montering. Denne metoden sikrer en tett passform og
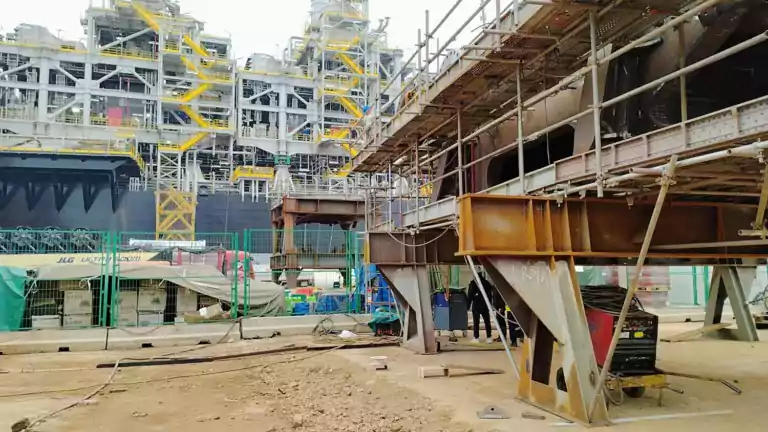
Post-Weld Heat Treatment (PWHT) av stålkonstruksjoner
Hva er det? Ettersveis varmebehandling (PWHT) av stålkonstruksjoner er en prosess som innebærer å varme opp de sveisede skjøtene til en viss temperatur og holde dem i en spesifisert tid. De
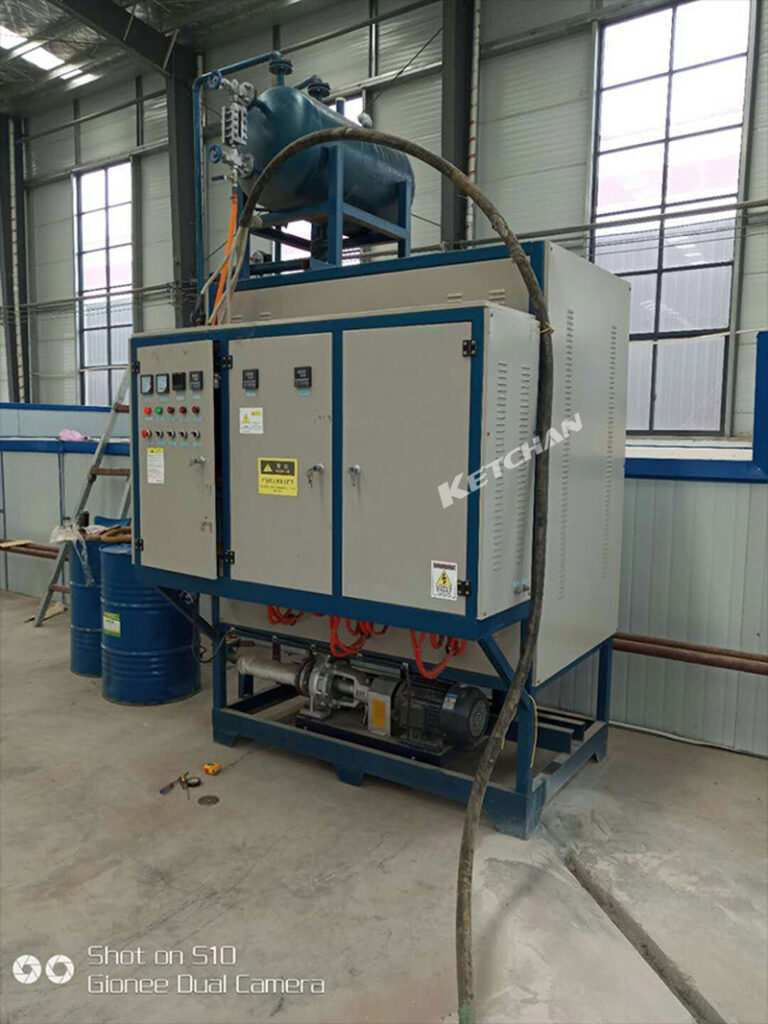
Termisk olje elektrisk oppvarmingsovn
Termisk olje elektromagnetisk oppvarmingsovn, også kjent som organisk varmebærerovn, integrerer sikkerhet, effektivitet og avansert teknologi for å møte behovene til moderne industrielle prosesser. Representerer en banebrytende industri
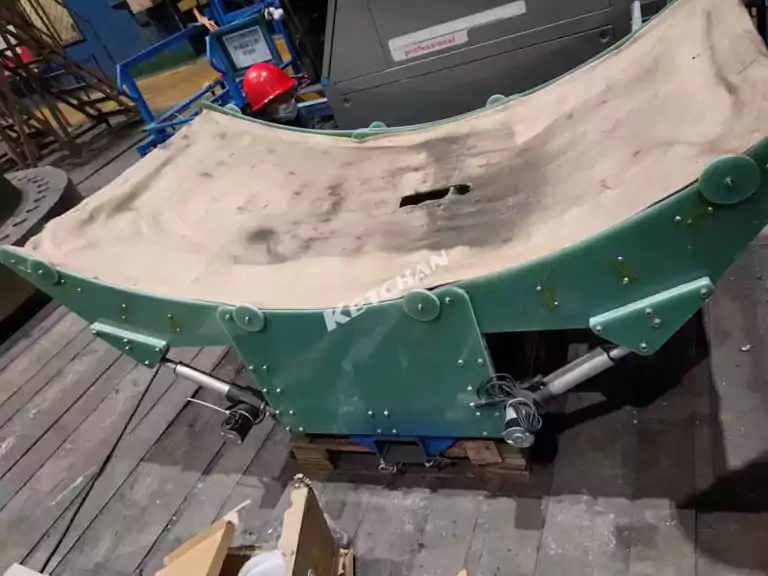
C-formet induksjonsspole kan løftes og lukkes for oppvarming av roterende sylinder
Fleksibel induksjonsvarmespole av C-type kan løftes og lukkes for oppvarming av roterende sylinder. Denne tilpassede induksjonsspolen av C-type (viklet med fleksible kabler) er designet for å løfte, åpne og lukke.