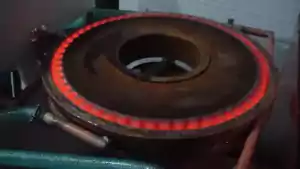
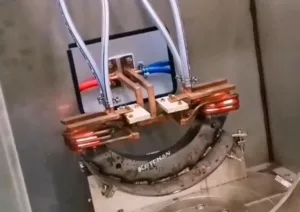
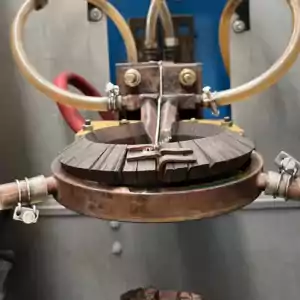
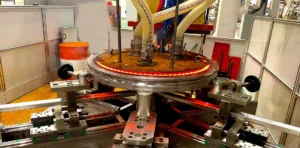
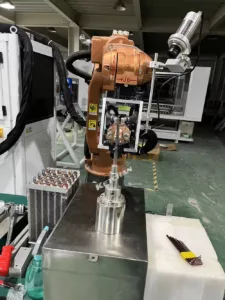
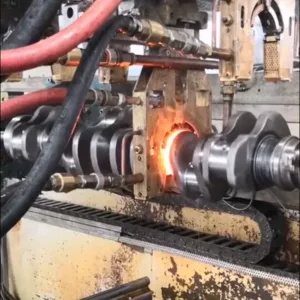
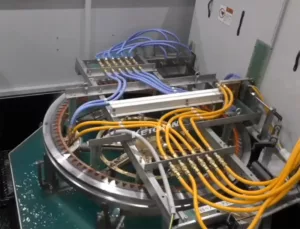
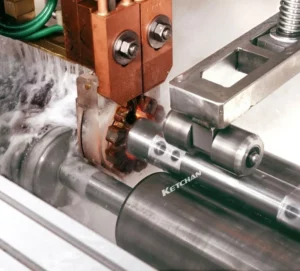
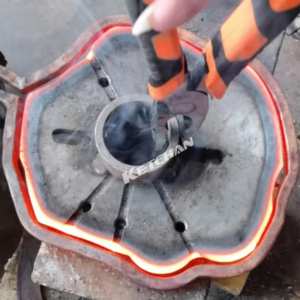
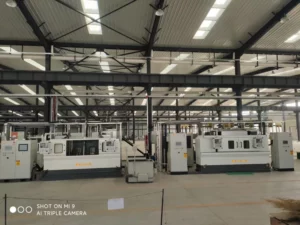
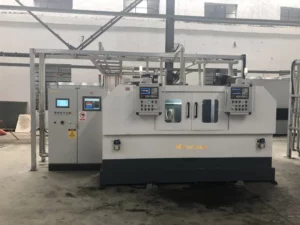
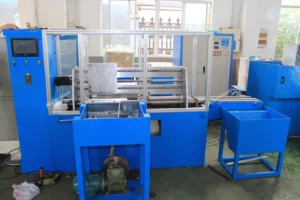
Induksjonsherding er en bråkjølingsmetode som bruker prinsippet om elektromagnetisk induksjon for å få arbeidsstykket til å kutte magnetiske feltlinjer i det vekslende magnetfeltet og generere indusert strøm på metalldelenes overflate. I henhold til hudeffekten av vekselstrøm blir overflaten av den oppvarmede delen raskt oppvarmet i form av en virvelstrøm og deretter induksjonskjøling raskt.
Etter at induksjonsvarmemaskinen er ferdig med oppvarmings- og bråkjølingsprosessen, er metalldelenes overflatehardhet høy, og kjernen opprettholder god plastisitet og seighet, med lav hakkfølsomhet, slik at slagfastheten, utmattingsstyrken og slitestyrken forbedres betraktelig. På grunn av den korte oppvarmingstiden er overflateoksidasjonen og avkullingen av delene mindre, sammenlignet med andre varmebehandlinger, og avkastningsraten for delene er svært lav. Valg av passende induksjonsvarmespole spiller også en viktig rolle innen metallinduksjonsvarmebehandling. Driften er enkel å realisere, mekanisering og automatisering, høy produktivitet.
Hvorfor bruke induksjonsherdeprosess?
Induksjonsherding er en prosess der virvelstrømmer genereres i metallarbeidsstykket ved elektromagnetisk induksjon og arbeidsstykket varmes opp. Sammenlignet med vanlig metallvarmeteknologi har induksjonsherdingsteknologi følgende fordeler:
Metallarbeidsstykkets overflatehardhet er høy. Overflatehardheten til arbeidsstykket som er herdet ved høy- og mellomfrekvent induksjonsoppvarming er 2 ~ 3 HRC høyere enn for vanlig bråkjøling. Metallets slagfasthet, utmattelsesstyrke og slitestyrke er betydelig forbedret. Levetiden til et metallarbeidsstykke kan forlenges kraftig ved induksjonskjøling.
Metallarbeidsstykket er ikke integrert oppvarming, så med induksjonsherding er arbeidsstykkets totale deformasjon liten.
Oppvarmingstiden for metallarbeidsstykket er kort, og overflateoksidasjonsavkullingsmengden er mindre.
Oppvarmingskilden fungerer på overflaten av metallarbeidsstykket, og oppvarmingshastigheten og effektiviteten er høy.
Strukturen for induksjonsherdingsutstyr er mer kompakt enn vanlig induksjonsvarmeutstyr av metall og enkel å betjene.
Induksjonsherdemaskiner realiserer mekanisert og automatisk varmebehandlingsbehandling, og sparer arbeidskostnader.
Induksjonsherdeteknologi i overflateherding kan også brukes ved penetrasjonsvarme og kjemisk varmebehandling.
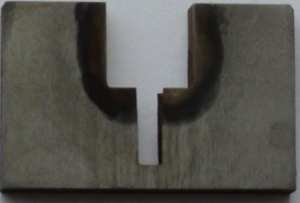
Metallarbeidsstykke som viser det herdede laget etter induksjonsherding
Seksjoner av forskjellige arbeidsstykker etter induksjonsherding (23)
Moderne produsenter av induksjonsvarmeutstyr, en betydelig del av muligheten til å gjennomføre komplette sett med induksjonsherdingsutstyr og nøkkelferdig prosjekt, brukeren fra ordren for å forkorte produksjonssyklusen, og unngås på grunn av flere forsyningsavdelinger i ferd med å feilsøke er ikke harmonisk, og de lange feilsøkingsproblemene som tid. Levering av komplett utstyr og nøkkelferdige prosjekter har blitt et konkurransemiddel for utstyrsprodusenter.
Som en av de ledende produsentene av induksjonsherdesystemer i Kina har vi hjulpet tusenvis av varmebehandlingsfabrikker med å finne passende løsninger for induksjonsherdebehandling. For å sikre at induksjonsherdesystemet fungerer som det skal, kan du gi oss tegninger av herdedelene dine, samt materiale, hardhet og forespørsler om herdedybde. Vi kan gi deg relevante tekniske forslag til induksjonsherdesystemer sammen med tilbudsskjemaer. Takk.
Hvordan velge den passende induksjonsherdingsprosessen?
Induksjonsherdeprosessen har flere oppvarmingsmetoder og alle har egnede oppvarmingsemner.
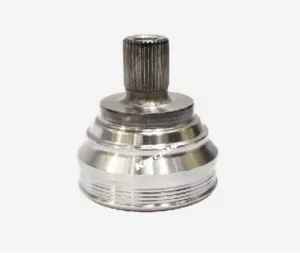
Engangsherdemetode for induksjonsoppvarming: Engangs induksjonsoppvarming eller samtidig induksjonsoppvarming er den vanligste metoden for induksjonsherding. Når denne metoden bruker to rektangulære rør som omgir arbeidsstykkets overflate for roterende oppvarming, kalles det konvensjonelt et enkelt skudd. Fordelen med denne induksjonsoppvarmingsmetoden er å fullføre alle induksjonsoppvarmingsjobber på arbeidsstykket om gangen. Derfor er operasjonen enkel, produktiviteten er høy, og den er egnet for oppvarming av arbeidsstykket området er ikke for stort. For oppvarming av det spesielt store arbeidsstykket, bruk engangsoppvarmingsmetoden, det krever betydelig kraft og høye investeringskostnader. De vanligste eksemplene på engangsherding med induksjonsvarme er gir med liten og middels modul, CVJ-klokkeformede skallstenger, indre løpebaner, bærehjul, støttehjul, bladfjærstifter, avtrekkere, ventilender og ventilvippearmbuer, etc. .
Skannemetode for induksjonsherding: Når arbeidsstykkets oppvarmingsområde er stort, og induksjonsvarmestrømforsyningen er liten, brukes denne metoden ofte. På dette tidspunktet refererer det beregnede oppvarmingsarealet S til området induksjonsringen inneholder. Derfor, med samme effekttetthet, er den nødvendige kraften til induksjonsoppvarmingsmaskinen liten, den konkurransedyktige investeringskostnaden for induksjonsherdingsutstyr er lav, egnet for produksjon av små batch induksjonsherding, typiske eksempler er stempelstang med stor diameter, bølgepapp, rull, olje rørledning, sugestang, skinne, styreskinne for maskinverktøy og så videre.
Underavsnitt engangs bråkjølingsmetode for induksjonsvarme: Typiske eksempler er de flere kamakslene induksjonsherding, hver gang varme en eller flere cams, etter endt denne gangen induksjonskjøling, oppvarming av en annen kamdel, tannhjulene er herdet tann for tann kan også inkluderes i denne kategorien.
Underseksjon induksjonsskanning herdemetode: Typiske eksempler er ventilvippeaksler eller akseler med variabel hastighet induksjonsherding, hvor flere deler av en aksel skannes for induksjonskjøling, bråkjølingsbreddene kan være forskjellige, og tann-for-tann-skanningsavkjøling kan også inkluderes i denne kategorien.
Induksjonsoppvarming og herding i væske: Induksjonsherding i væsken betyr at induksjonsspolen og arbeidsstykkets varmeoverflate er nedsenket i den induksjonsherdede væsken, oppvarmet, på grunn av at varmeoverflatens effekttetthet er større enn den omgivende kjølevæskens kjølehastighet. Derfor varmes overflaten raskt opp. Når induktoren er slått av, blir overflaten av arbeidsstykket herdet på grunn av varmeabsorpsjonen av arbeidsstykkets kjerne og avkjøling av herdevæsken. Denne metoden er generelt egnet for stålarbeidsstykker som krever en mindre kritisk kjølehastighet. Når arbeidsstykket er plassert i luften og induksjonsspolen slås av, absorberes varmen fra overflaten av midten av arbeidsstykket. Når kjølehastigheten til den oppvarmede overflaten er større enn den kritiske kjølehastigheten, herdes arbeidsstykket, noe som ligner på bråkjølingen i væsken.