Sammendrag
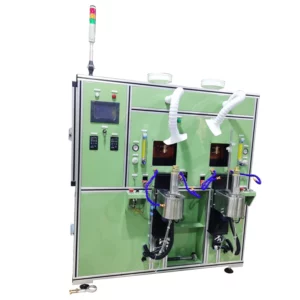
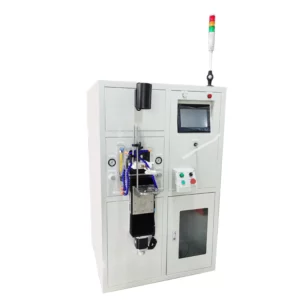
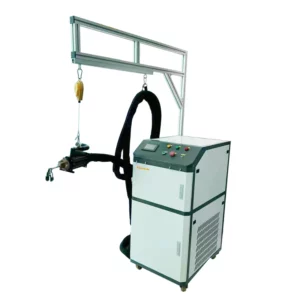
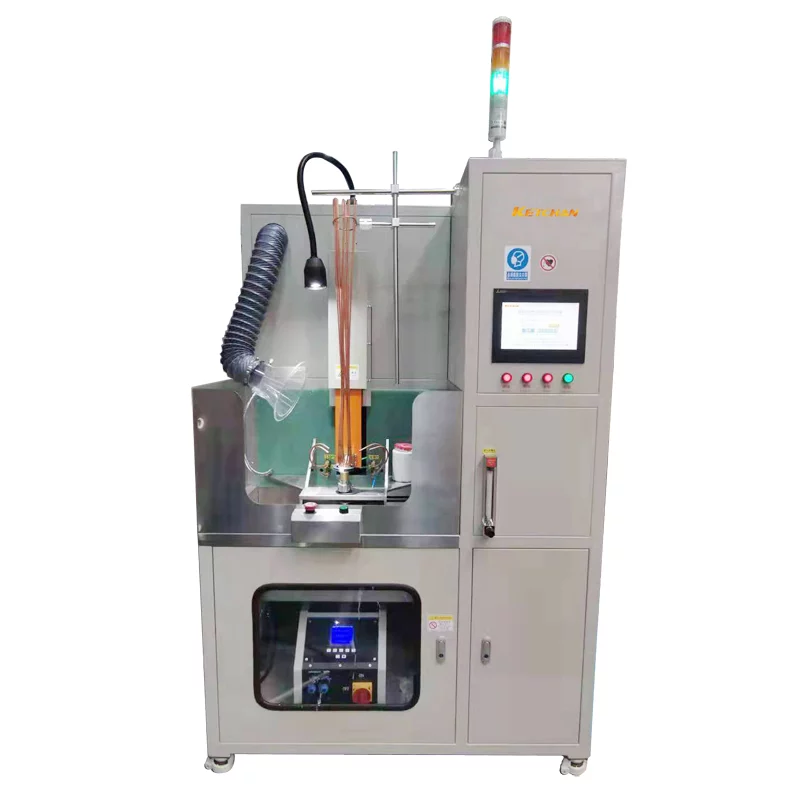
Denne automatiserte induksjonsloddesystemmaskinen tar i bruk digital induksjonsoppvarmingsmodus for å oppnå væskefordeler, rørledd induksjonsloddesveising, og sikre at sveisekvaliteten oppfyller kvalitetskravene, dette induksjonsloddeutstyret med enkelt utseende, stabil ytelse, utstyr praktisk betjening, avansert strukturfunksjoner, kan oppnå rask utskifting av armatur, effektiv og stabil masseproduksjon.
Strømforsyning | 380~480V,±5% |
Strømforbruk | 10-200KW |
Miljø temperatur | -10 ℃ ~ 45 ℃ |
Fuktighet i miljøet | ≤90% |
Maskinfarge | Farge: kan tilpasses |
Hva er fordelene med automatisk induksjonsloddesystem?
- Den automatiske rotasjonsfunksjonen er satt opp i sveiseverktøy. Servomotor brukes i roterende kraftmekanisme for å sikre konsentrisk akselrotasjon. Rotasjonshastighet og rotasjonsvinkel kan justeres etter ønske for å realisere den automatiske rotasjonsfunksjonen i sveiseprosessen slik at produktet varmes jevnt opp.
- Høyfrekvent automatisert induksjonsloddesystem reservert behandlingssignallesingsgrensesnitt, forenkler senere informasjonshåndteringsarbeid.
- Høyfrekvent automatisert induksjonssveisemaskin lagrer minst 20 sett med prosessparametere.
- HF sveisemaskin er utstyrt med lyd- og lysalarm, rød blinkende alarm, og lydalarm.
- Alle prosessparametere til høyfrekvente sveisemaskiner stilles inn med berøringsskjerm, alle parametere kan lagres og trekkes ut, grensesnittet for parametermodifisering må angi passordbehandling.
- Induksjonsvarmeutstyr og arbeidsstykkekjøling ved hjelp av et separat kjølesystem.
- Induksjonsoppvarmingsdelen av høyfrekvent sveisemaskin skal varmes opp med minst fem seksjoner, og parametere kan stilles uavhengig.
- Varmespiralen kan justeres opp og ned, og alle parametere kan justeres og lagres på berøringsskjermen.
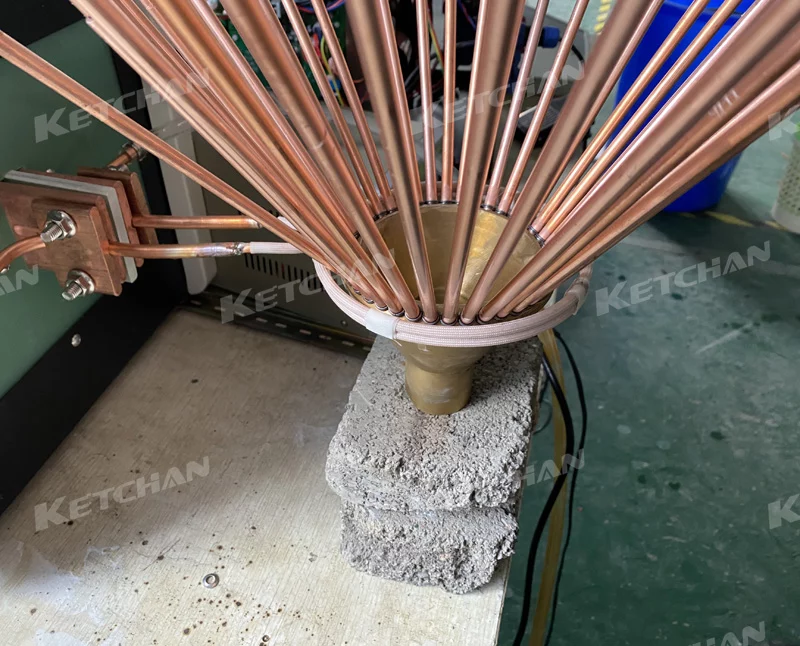
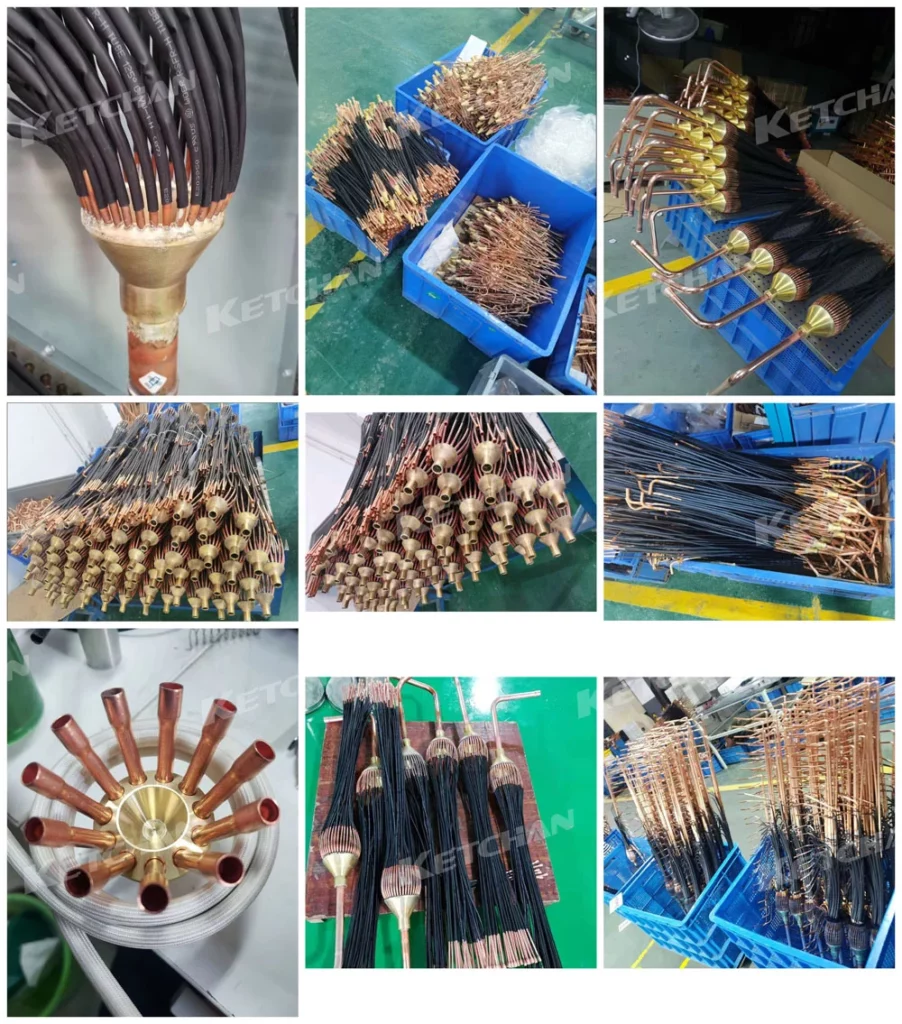
- Høyfrekvent sveiseposisjoneringssveisearmatur skal samsvare med den tilsvarende væskefordeleren og rørskjøtens design, sveisefestet skal sikre at den tilsvarende fordeleren og rørskjøten plasseres og tas uten forsinkelse, etter plassering vil det ikke være noen synlig jitter under høyfrekvent sveising . Messingmateriale eller lignende materiale bør brukes så langt som mulig for å lokalisere kontaktdelen mellom verktøyet og messingrørskjøten til væskeskillehodet.
- Utstyret skal møte festbrukernes langsiktige kontinuerlige 24 timers produksjonsbehov. 304 rustfritt stål brukes på overflaten av sveiseplattformen, samt vannvasken.
- Arbeidsstasjonen skal være beskyttet av nitrogen, og nitrogenstrømmen kan justeres gjennom strømningsjusteringsbryteren. Nitrogeninntaket skal ha tiltak for å hindre at kjølevann kommer inn i nitrogenrøret og hindre at utstyrskjølevann renner inn i nitrogenrøret til verkstedet. For å forhindre at nitrogenpåfyllingshullet blokkeres av fluss eller annet, kreves det at skitten i nitrogenpåfyllingsverktøyhullet skal være lett å fjerne.
- Høyfrekvenssveisemaskinen for sveiseverktøyet har modusen luftkjøling først og deretter vannkjøling. Kjølemodus, kjøletidspunkt og tidsparameter, luftkjøling og vannkjøling kan justeres og stilles inn. Den har automatiske og manuelle moduser, vender ikke mot operatøren i luftkjølt retning. Vannkjøling skal sikre at vann ikke spruter ut av utstyret. Vannkjølesystemet har filtreringsanordninger i utløpsenden og bakvannsenden.
Hva er applikasjoner for automatiske induksjonsloddesystemer?
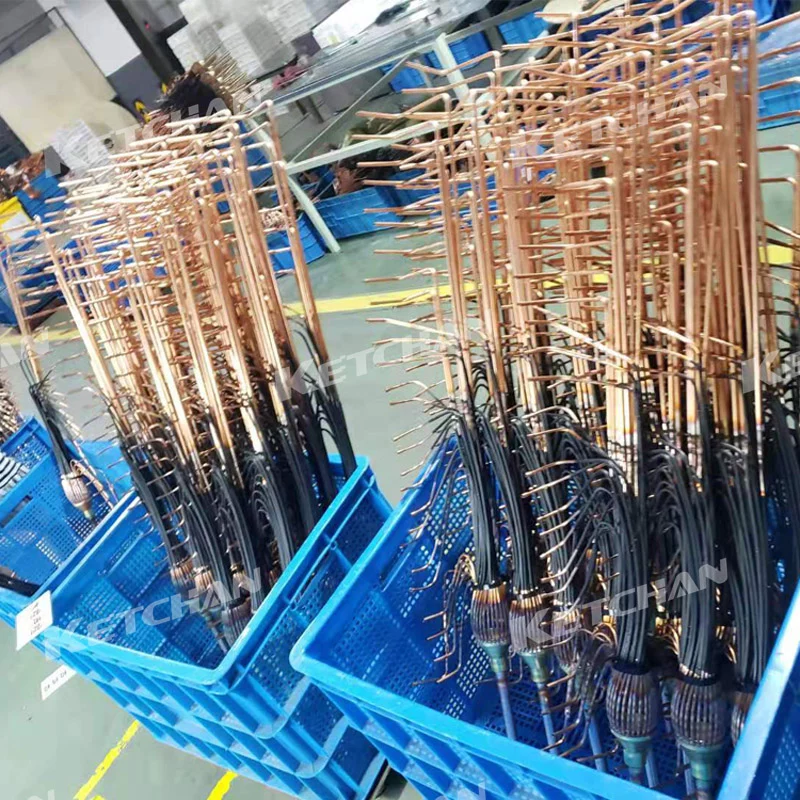
Dette automatiserte induksjonsloddesystemet brukes hovedsakelig til klimaanlegg, kjøleskap, rødvinsskap, yoghurtmaskin, kjøler, kjøleutstyr, sentralluftkondisjonering, varmtvannsbereder, varmeveksler, etc. kobberrør, jernrør og induksjonslodding av aluminiumsrør sveiseløsninger.
- Lodding av kobberrør til rør med foringsrør.
- Induksjonslodding av kondensatorkapillær.
- Induksjonslodding av kompressorens kobberrørkoblinger.
- Transformator, motor rotor stator, generator kobbertråd kobber bar sveising, felles kobber induksjon sveising;
- Sporoverflate, bråkjøling av ståloverflater, demontering av lager, induksjonsslukking av glatt aksel, etc.
Hvordan velge det passende automatiske induksjonsloddesystemet?
| Sak | Data | Sak | Data |
|---|---|---|---|
| Inngangsspenning | 3×460V+1×Null | Chiphastighet | 72MHz |
| Frekvens | 60Hz | Innstillingssegmenter for varmestrøm | 5 segmenter (kan utvides til 32 segmenter) |
| Merkestrøm | 60A | Innstillingsnøyaktighet for oppvarmingstid | 0.1S |
| Nominell tilsynelatende kraft | (15-40) KVA | Om prosessparametere er satt til å kryptere | Passordlås |
| Maksimal tilsynelatende kraft | (18-60) KVA | LCD | 3.5-tommers ekte fargeskjerm, oppløsning 320×240 |
| Anbefalt strømbryterstrøm | 125A | Fungerer gjeldende visningsmodus | Visning av maskinstrømkurve |
| Nominell utgangseffekt | (12-35) KW | Alarmgrensesnitt | Overstrøm, overtrykk, under vann, under trykk, mangel på fase, overoppheting |
| Maksimal utgangseffekt | (18-45) KW | Kommunikasjonsgrensesnitt | Db-6 og 2-pins flyplugg |
| Utgangseffektområde | 8 ~ 100% | Buss tilgang | RS485 |
| Kontrollmodus | Full digital innebygd kontrollprogramvare | Utgangsfrekvens | 20 ~ 55KHz |
| DSP | ARM STM32 | Minimum strøm av kjølevann | 10L / min |
| Maksimal kjølevannstemperatur | 40 ℃ | Omgivelsestemperatur | +5℃~+50℃ |
| Kjøling vanntrykk | 4 / 6 bar | Kjølevannskvalitet -PH-verdi | 7.0 ~ 9.0 |
Memo:
- Variasjonsområdet for parametere er som følger: Strømsvingningen er mindre enn ±1A, og tidsfluktuasjonen er ± 0.1s.
- For forskjellige brukere med forskjellige induksjonsloddeapplikasjoner, kan det automatiserte induksjonsloddesystemets design og utseende se annerledes ut, så vennligst gi meg beskjed så mer som mulig om størrelsen på loddedelene dine, materialet, fluksen for loddelodde, loddehastigheten ber om detaljer, for å sikre at vi er tydelige på hver detalj, og gir de relaterte kommersielle og passende automatiserte induksjonsloddesystemer tekniske forslag.